16kg洗衣房设备冷作钣金制造工艺解析
一、16kg洗衣房设备概述
16kg洗衣房设备通常指额定Load为16kg的工业洗衣机、烘干机或洗脱一体机,广泛应用于酒店、医院、学校及工厂等场所的洗衣房。此类设备结构复杂,外壳、框架、面板等金属构件大量依赖冷作钣金工艺成型。冷作钣金作为设备制造的基础环节,直接决定了设备的结构强度、密封性能与外观质量。
二、冷作钣金在16kg洗衣房设备中的主要应用部位
- 外筒与外壳:16kg工业洗衣机外筒多采用不锈钢冷轧板经卷圆、焊接、整形而成,要求圆度误差控制在±1mm以内,以保证高速脱水时的动平衡。
- 机架与支撑结构:设备底架、立柱、横梁等承重构件通常采用Q235冷板或镀锌板,通过激光切割、折弯、焊接形成刚性框架,需满足16kg满载及脱水震动工况下的强度要求。
- 前面板与门体:观察窗门框、控制面板安装板、投料口盖板等,采用1.0~1.5mm冷轧板经冲压、折弯、翻边加工,表面需平整无波纹。
- 风道与连接件:烘干机风道、蒸汽管道支架、减震连接板等,多采用镀锌板咬口或折弯成型,要求配合精度高、密封良好。
三、关键冷作钣金工艺环节
3.1 下料
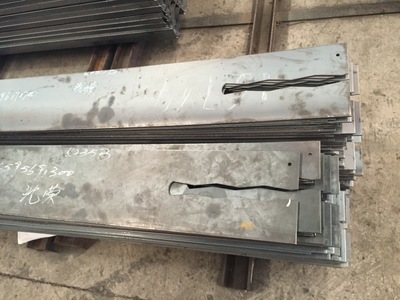
激光切割适用于复杂轮廓面板,切口质量好、变形小;数控冲床适合批量规则孔群加工;剪板机用于直线下料。16kg设备外壳板下料后需去毛刺,防止应力集中。
3.2 折弯成型
采用数控折弯机,根据板厚(常见1.0~3.0mm)选择V槽宽度,保证折弯角度公差±0.5°。机架横梁折弯需考虑回弹补偿,避免装配时孔位偏移。
3.3 卷圆与冲压
外筒不锈钢板卷圆时需控制锥度与错边量,纵缝焊接后需校圆。门框、加强筋等采用冲压成型,模具间隙按料厚10%选取,防止拉裂。
3.4 焊接
外壳采用氩弧焊或脉冲焊,焊缝需打磨抛光以保证外观;机架采用CO₂气体保护焊,焊后需校形并做去应力处理。焊后变形是16kg设备钣金控制的难点,常采用对称焊接顺序与工装夹具约束。
3.5 表面处理
冷轧板件经脱脂、磷化后静电喷粉(通常为户外粉),固化温度180~200℃;不锈钢外筒需做拉丝或钝化处理,提高耐腐蚀性。
四、质量控制要点
- 尺寸精度:折弯件角度公差±0.5°,孔位偏差≤1mm,外筒圆度≤1mm;
- 形位公差:面板平面度≤1.5mm/m,机架对角线偏差≤2mm;
- 焊缝质量:外壳焊缝不得有气孔、咬边,焊后打磨无凸起;
- 表面缺陷:喷粉件不得有露底、橘皮、颗粒,色差ΔE≤1.5。
五、
16kg洗衣房设备的冷作钣金制造涉及下料、折弯、卷圆、焊接、表面处理等多道工序,需结合设备承载与外观要求合理选择工艺参数与工装。只有严格控制钣金件精度与焊接变形,才能保证整机装配顺利、运行稳定,满足洗衣房高强度连续作业的使用需求。